专注于北京朝阳电缆30年
地址:北京朝阳区小红门乡南四环肖村桥
电话:13811125631
手机:13582276076
联系人:于经理
邮箱:351074510@qq.com
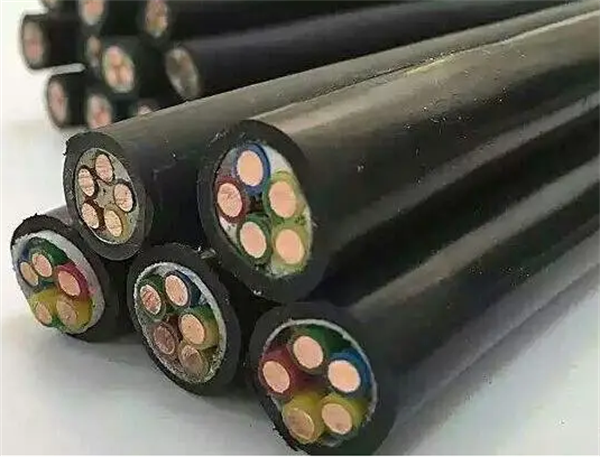
电缆作为电力传输和信号控制的关键载体,其质量直接关系到电网安全、人身安全以及工程寿命。电缆的质量控制是一个贯穿原材料采购、生产制造、出厂检验、运输储存到现场施工的全生命周期系统工程。
以下是电缆质量控制的核心要点,按阶段分类梳理:
一、 原材料质量控制(源头把关)
电缆质量的80%取决于原材料,这是最基础也是最关键的一环。
导体材料(铜/铝):
纯度与电阻率:严格检验铜杆/铝杆的纯度(如铜含量≥99.95%),确保20℃时直流电阻符合国标(如GB/T 3956)。严防使用废铜、黄铜或掺杂使假。
单丝直径与绞合:控制单丝拉丝精度,防止绞合节距过大导致导体松散、电阻增大。
绝缘与护套材料:
绝缘料(XLPE/PVC/PE等):检验其熔融指数、密度、介电强度、体积电阻率。交联聚乙烯(XLPE)需重点控制交联度,防止未交联或过交联。
护套料:重点控制其抗拉强度、断裂伸长率、耐环境应力开裂性、阻燃性能(氧指数)以及耐老化性能。
屏蔽与铠装材料:
铜带/铜丝屏蔽:控制厚度、搭盖率、编织密度。
钢带/钢丝铠装:控制镀锌层厚度(防腐蚀)、抗拉强度及尺寸。
二、 生产过程控制(工艺纪律)
生产过程的稳定性决定了电缆性能的一致性。
拉丝与绞合工序:
监控拉丝模具磨损,防止单丝表面划伤或尺寸超差。
严格控制绞合节距和绞向,确保导体紧压系数达标,防止运行中导体松散。
绝缘挤出与交联工序:
偏心度控制:这是绝缘挤出最关键指标,偏心度过大会导致最薄点厚度不达标,引发电击穿。需采用在线测偏仪实时监控。
温度与压力:严格控制挤出机各区温度,防止材料焦烧或塑化不良。
交联工艺(针对XLPE):严格控制交联管温度、压力和氮气纯度,确保交联度(热延伸试验)合格,防止产生微孔或水树枝。
屏蔽与成缆工序:
确保铜带屏蔽搭盖率≥15%,防止电场畸变。
成缆时控制退扭,防止绝缘线芯损伤,填充物需密实圆整。
铠装与护套挤出:
钢带铠装间隙率需符合标准(通常≤50%),防止运行时钢带受力断裂。
护套挤出需控制表面光洁度,无疙瘩、无气孔,厚度均匀。
三、 出厂检验与试验(数据验证)
这是电缆进入市场前的最后一道关卡,必须严格执行国家标准(如GB/T 12706、GB/T 5023等)。
例行试验(每盘必做):
导体直流电阻测量(判断导体是否偷工减料)。
绝缘电阻测量(判断绝缘是否受潮或受损)。
工频耐压试验(检验绝缘缺陷)。
抽样试验(按批次抽检):
结构尺寸检查(绝缘厚度、护套厚度、外径)。
热延伸试验(验证XLPE交联度)。
4小时工频电压试验。
型式试验(新产品或定期验证):
局部放电试验(针对中高压电缆,检测内部微小缺陷)。
冲击电压试验、弯曲试验、阻燃试验等。
四、 运输与储存控制(防止二次损伤)
包装防护:电缆盘需坚固,电缆端头必须密封(防止进水受潮),尤其是中高压电缆。
装卸规范:严禁将电缆盘从高处直接抛落,防止绝缘层或护套机械损伤。
储存环境:避免长期暴晒(防止PVC/PE老化),远离热源,储存环境应干燥通风。
五、 现场施工质量控制(末端保障)
“三分产品,七分施工”,施工不当会直接毁掉优质电缆。
进场验收:核对合格证、检测报告,检查电缆外观有无破损、受潮,必要时进行现场绝缘电阻复测。
敷设环境:
严格控制敷设温度(如PVC电缆低于0℃不宜敷设,需预热)。
控制牵引力和侧压力,防止拉断导体或损伤绝缘。
保证最小弯曲半径(如铠装电缆≥12倍外径),防止绝缘褶皱击穿。
接头与终端制作:
这是电缆系统最薄弱的环节。需严格控制剥切尺寸、半导电层断口处理、应力锥安装、密封防潮(尤其是中高压电缆,进水是致命伤)。
施工环境需防尘、防潮。
六、 常见质量通病与防伪要点(避坑指南)
“打折”电缆:导体截面缩水(如标称2.5mm²实际仅2.0mm²),导致发热甚至火灾。对策:称重法或测量20℃直流电阻。
“短米”电缆:长度不足。对策:抽检计米器或现场复测。
绝缘偏心:最薄点厚度不达标。对策:切片测量或要求提供在线测偏记录。
材料造假:用回收料代替新料,或XLPE未交联。对策:检查热延伸试验数据,观察绝缘表面是否有气孔。
总结:电缆质量控制的核心逻辑是**“阻水、防偏、控温、保纯”**。只有从原材料源头抓起,依托在线监测设备(如测偏仪、测径仪)保证工艺稳定性,并通过严格的出厂试验和规范的现场施工,才能确保电缆系统的长期安全运行。